Durant els meus 15 anys treballant en projectes de manipulació de materials-àrees perilloses a plantes químiques, instal·lacions farmacèutiques, llocs de petroli i gas i magatzems perillosos, he après que seleccionar un carretó elevador a prova d'explosió- requereix molt més que triar un carretó elevador estàndard amb protecció addicional. Els entorns perillosos amb gasos, vapors o pols combustibles inflamables exigeixen un compliment estricte, una enginyeria especialitzada i un disseny lliure d'ignició-. Una única elecció equivocada pot comportar riscos de seguretat, infraccions normatives i costosos parals de producció.

Durant la meva carrera professional, el meu equip d'enginyers i jo hem donat suport a més de 100 projectes de manipulació de materials a prova d'explosió-arreu del món. Hem proporcionat solucions personalitzades de carretons elevadors a prova d'explosió per a la fabricació de productes químics fins, sales netes farmacèutiques, fàbriques de pintura i recobriments, instal·lacions de material de bateries i magatzems de substàncies inflamables. Cada projecte comença amb una enquesta completa del lloc: classificació de zones perilloses, propietats del material, hores de funcionament, condicions de temperatura i requisits de compliment de seguretat. He vist que moltes plantes prenen riscos innecessaris utilitzant carretons elevadors estàndard en zones perilloses, donant lloc a espurnes elèctriques, acumulació estàtica i peces de sobreescalfament que generen perills d'explosió greus. És per això que el disseny professional a prova d'explosió-i els equips certificats no són-negociables per a operacions químiques i perilloses.
Un dels nostres projectes recents i més desafiants es va completar el setembre de 2025 per a una planta de fabricació química de mitjana--gran quantitat a Alemanya. La planta té una superfície total de 30.000㎡ i està especialitzada en la producció de dissolvents químics, resines volàtils i matèries primeres líquides inflamables. Les àrees clau de producció i emmagatzematge estan classificades oficialment com a Zona Perillosa Zona 1 i Zona 2, amb vapors inflamables potencialment presents durant el funcionament normal. La temperatura ambient de treball oscil·la entre els 35 i els 45 graus, i la instal·lació funciona de 16 a 20 hores de funcionament contínu cada dia per satisfer la demanda de producció.
Abans de la nostra implicació, el client s'enfrontava a greus problemes. Els seus carretons elevadors estàndard existents no podien complir cap requisit de protecció contra explosions, creant riscos d'ignició directa a les zones de la zona 1 i la zona 2. La planta estava sota una gran pressió de compliment de seguretat per part de les autoritats reguladores locals. Les parades freqüents dels equips causades per sistemes elèctrics inadequats van alterar els horaris de producció. El manteniment era difícil i arriscat a les zones perilloses, i l'equip necessitava urgentment equips fiables i certificats per manipular matèries primeres i productes acabats a prop de substàncies inflamables sense amenaces per a la seguretat.
El nostre equip d'enginyers va començar amb una avaluació completa del risc de-zones perilloses. En primer lloc, vam confirmar la classificació de la zona: Zona 1 on es poden produir mescles de gas/vapor inflamables ocasionalment durant el funcionament normal, i Zona 2 on aquestes mescles són poc probables però poden aparèixer breument en condicions anormals. Cada zona requeria un nivell de protecció contra explosions coincident. A continuació, vam avaluar les exigències a prova d'explosió-: components elèctrics totalment segellats i certificats, motors protegits ignífugs, pneumàtics i disseny de carrosseria anti{-estàtics i materials-resistents a la calor-resistents a les flames per evitar qualsevol font d'ignició. També vam analitzar les condicions de treball, com ara la capacitat de càrrega requerida, les llargues hores de funcionament diàries, el terreny de formigó accidentat i l'entorn d'alta-temperatura que podria accelerar l'envelliment dels components.
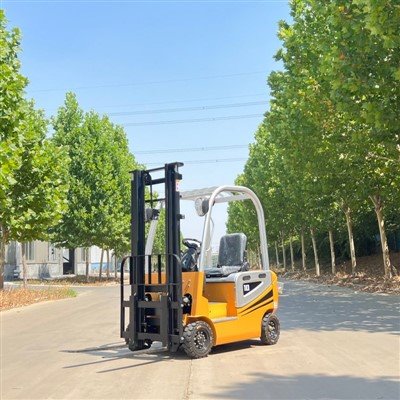
A partir d'aquesta anàlisi, vam recomanar una flota completa de carretons elèctrics a prova d'explosió certificats ATEX i IECEx{0}}. Les especificacions del model recomanades incloïen una capacitat de càrrega de 2-tones i 3{-tones per cobrir la manipulació de matèries primeres i productes acabats, sistemes de bateries de liti a prova d'explosió- amb control intel·ligent de la temperatura, alçada del pal de 3000-5000 mm per a bastidors estàndard i moviment de terra, pneumàtics antiestàtics de gran resistència i sistemes elèctrics segellats de 81 hores diàries. Cada unitat es va construir per complir els requisits de la Zona 1 i la Zona 2 amb una certificació internacional completa.

Després de la implementació, els resultats van ser transformadors. La planta va aconseguir una seguretat molt millorada en el lloc de treball amb zero riscos d'ignició en zones perilloses. El temps d'aturada de l'equip causat per avaries elèctriques es va reduir en més d'un 70%. La flota va complir totalment les normatives locals de -zones perilloses, eliminant els riscos de compliment. Les operacions de manipulació de materials es van fer estables i fiables fins i tot en entorns d'alta-temperatura i alt-risc, donant suport a una producció diària de 20 hores sense problemes.
El segon cas pràctic prové d'una instal·lació de fabricació farmacèutica a Singapur, acabada el novembre de 2025. Aquesta instal·lació inclou una àrea de producció en sala blanca i un magatzem de matèries primeres perilloses amb temperatura controlada i estrictes requisits de seguretat i higiene. El magatzem cobreix 18.000㎡, manipula prop de 25 tones d'ingredients farmacèutics actius i additius inflamables diàriament, amb dos torns de 8-hores al dia. Les necessitats bàsiques del client eren el risc d'ignició zero a les zones perilloses, un funcionament ultra-sorollós, un entorn de treball net i sense emissions i un transport interior estable per a materials sensibles. També exigien el compliment total dels estàndards internacionals de seguretat farmacèutica.
El nostre equip d'enginyers va descartar immediatament els carretons elevadors dièsel per diversos motius: els motors dièsel produeixen emissions d'escapament que contaminen les sales netes i els materials farmacèutics, tenen possibles fonts d'ignició i d'escapament d'alta-temperatura i no poden complir els requisits estrictes de neteja i de baix-soroll. En lloc d'això, recomanem un carretó elevador elèctric a prova d'explosions-de grau de sala neta-dedicada amb una capacitat d'1,5-tones i 2-tones. Aquesta solució utilitza energia elèctrica totalment segellada, no-contaminant, disseny anti-sense pols-, sistema d'accionament de baix-soroll i certificació ATEX/IECEx per a zones perilloses de la Zona 2. El cos compacte és ideal per als passadissos de sales netes estretes i la bateria sense manteniment admet un funcionament estable de llargs torns.

El resultat final va complir totes les expectatives dels clients. Els riscos d'ignició zero garanteixen la seguretat total del personal i del producte. Baix soroll i zero emissions que mantenen els estàndards de sala neta. El transport estable i fiable va millorar l'eficiència de manipulació de materials en un 25% i el disseny certificat va satisfer completament les auditories de seguretat de la indústria farmacèutica.
A partir de centenars de projectes d'-zones perilloses, he resumit cinc factors clau que heu d'avaluar a l'hora de triar un carretó elevador a prova d'explosions per a plantes químiques i entorns similars d'alt-risc.
En primer lloc, entendre la classificació de zones perilloses. La Zona 1 es defineix com una àrea on pot existir gas o vapor inflamable durant el funcionament normal, que requereix equips a prova d'explosió-alt nivell-certificats per a l'ús de la Zona 1. La Zona 2 és una àrea on el gas o el vapor és improbable durant el funcionament normal, però pot aparèixer breument en condicions d'avaria, que requereix una protecció certificada de la Zona 2. L'ús d'equips classificats incorrectament crea riscos catastròfics de seguretat i compliment.
En segon lloc, verifiqueu la certificació obligatòria de protecció contra explosions. Les dues certificacions internacionals més reconegudes i acceptades són ATEX per al mercat europeu i IECEx per a aplicacions globals. Aquestes certificacions asseguren que el disseny, els components i el rendiment del carretó elevador compleixen estrictes estàndards internacionals per a atmosferes explosives. No compreu ni utilitzeu mai un carretó elevador-a prova d'explosió sense una certificació vàlida de tercers-per a la vostra zona objectiu.
En tercer lloc, seleccioneu el sistema d'alimentació adequat. Els carretons elèctrics a prova d'explosió-són nets,-libres d'emissions, de baixa-temperatura i de baixa-espurna, el que els fa ideals per a zones químiques interiors, sales netes farmacèutiques, entorns de gas de la Zona 1/Zona 2 i magatzems tancats. Els carretons elevadors dièsel a prova d'explosió-ofereixen una gran potència i llargues hores de treball, però són adequats principalment per a zones perilloses a l'aire lliure, entorns amb pols i aplicacions exteriors de gran-càrrega amb una ventilació suficient. Per a la majoria de zones interiors i mixtes de plantes químiques, els models elèctrics a prova d'explosió-són l'opció més segura i pràctica.
En quart lloc, combinar la capacitat de càrrega amb l'operació real. Els carretons elèctrics a prova d'explosió. 1.5-tones-són adequats per a magatzems farmacèutics, petits tallers químics i manipulació de matèries primeres lleugeres. 2-Els models de tones són l'opció més versàtil per a magatzems de productes químics generals, línies de producció i-càrrega mitjana per a transport de materials perillosos i contenedors grans{{4}. manipulació i instal·lacions de productes químics industrials-pesants. Trieu sempre capacitat amb un marge de seguretat per a condicions reals de treball.
En cinquè, prioritzar les característiques essencials del disseny de seguretat. Aquests inclouen pneumàtics anti-i recobriments de carrosseria per eliminar l'electricitat estàtica, sistemes elèctrics totalment segellats i protegits per evitar espurnes, apagat d'emergència-per a una resposta ràpida de seguretat, il·luminació i controls a prova d'explosió-certificats i sistemes de protecció de l'operador adaptats a entorns perillosos.
Com a fabricant professional amb una àmplia experiència en la manipulació de materials en-zones perilloses, DawnShine Forklift ofereix la sèrie de carretons elèctrics a prova d'explosions-DownShine-líder del sector dissenyada per a plantes químiques, fàbriques farmacèutiques, instal·lacions de petroli i gas i magatzems perillosos.
La nostra sèrie de carretons elevadors a prova d'explosió-ofereix opcions de capacitat flexibles que inclouen 1,5 tones, 2 tones i 3 tones per satisfer les diferents demandes de manipulació. Utilitzen bateries de liti o plom-àcid a prova d'explosió certificades amb protecció BMS fiable. Cada unitat aconsegueix la certificació ATEX i IECEx per a zones perilloses de gas de la Zona 1 i la Zona 2. L'alçada del pal oscil·la entre els 3000 mm i els 5000 mm i es pot personalitzar per a necessitats específiques de prestatge o disposició. Les funcions addicionals inclouen un disseny complet anti-estàtic, una estructura segellada impermeable i a prova de pols, components de baixa-temperatura i un manteniment fàcil per a entorns perillosos.